01 / 设计
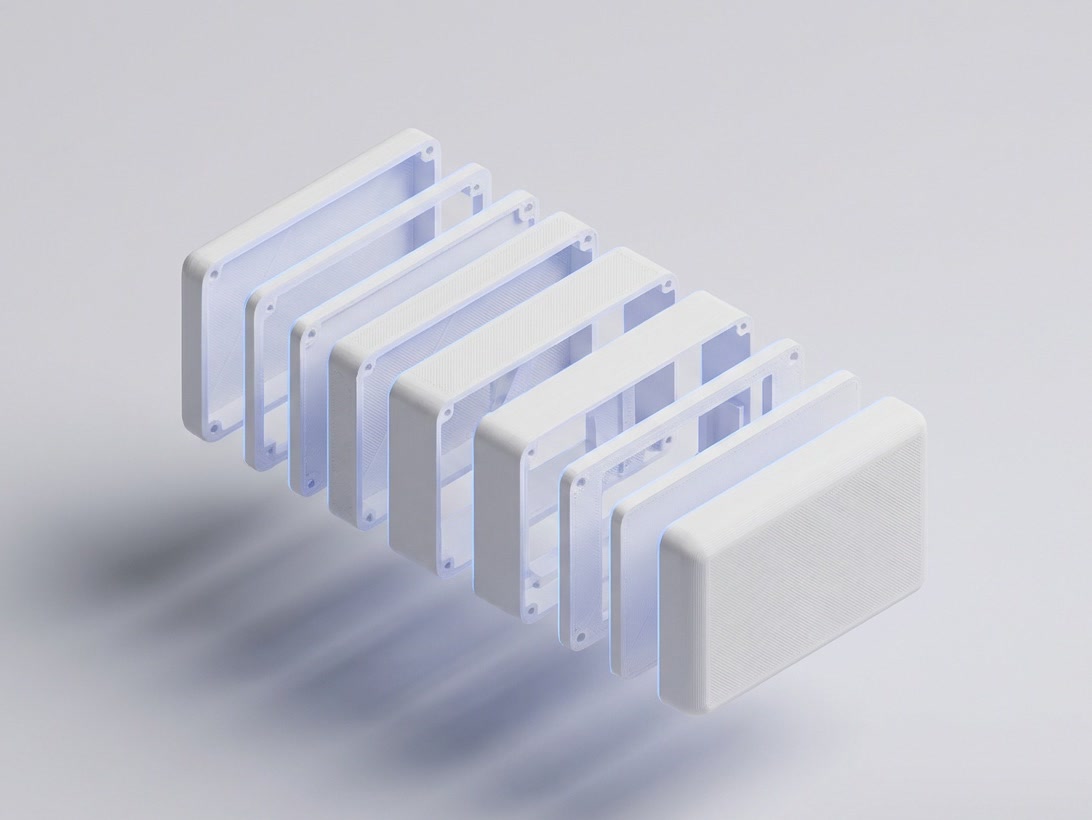
工业设计与工程开发
从概念阶段产出可直接投产的工程文件。除外观设计外,同时承担结构设计、公差校核与 面向制造的设计(DFM),将量产阶段才暴露的问题前置解决。
- 概念设计 / 外观曲面
- 结构设计 / 装配干涉校核
- 面向制造的设计(DFM)
- 逆向工程 / 实物扫描建模
- 壁厚、强度与刚度仿真
常见做法是设计、打印、装配分别外包给不同供应商。
我方将三个环节整合于同一体系——问题出在何处,可当场定位。
从概念阶段产出可直接投产的工程文件。除外观设计外,同时承担结构设计、公差校核与 面向制造的设计(DFM),将量产阶段才暴露的问题前置解决。
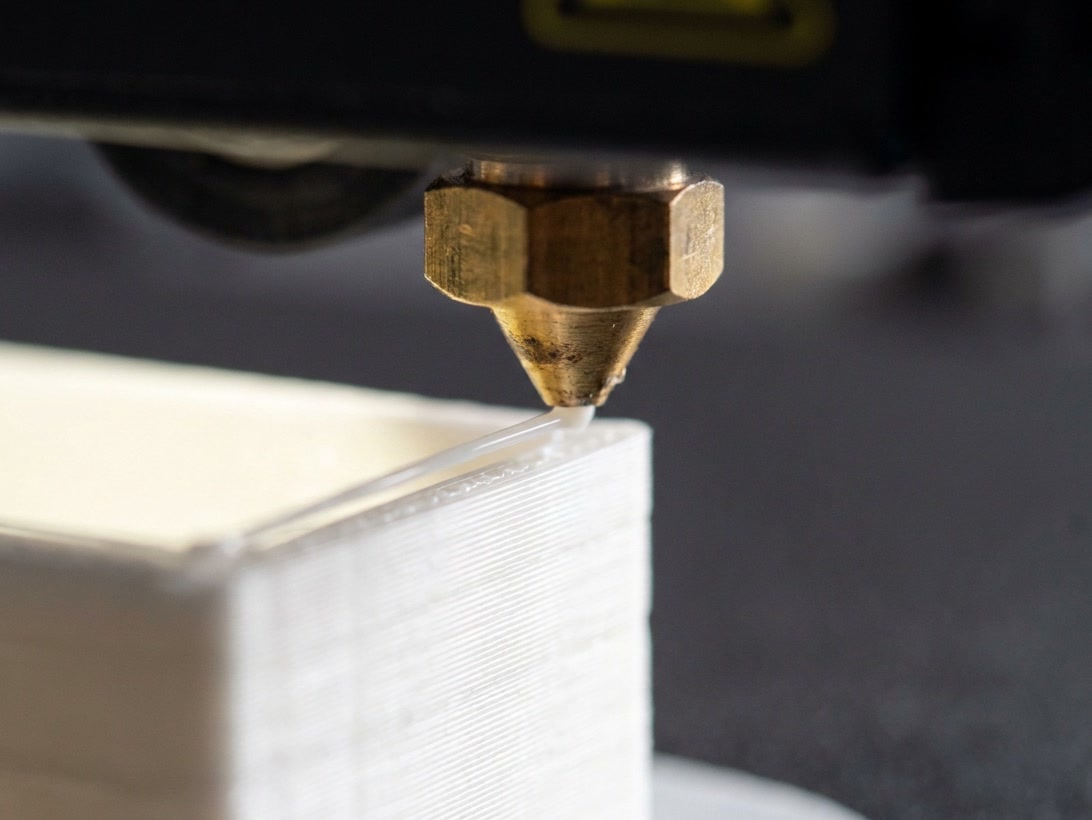
自有产线、自有后处理与自有质检标准。打样与量产采用同一套工艺规范, 而非将样品交付第三方放大生产。
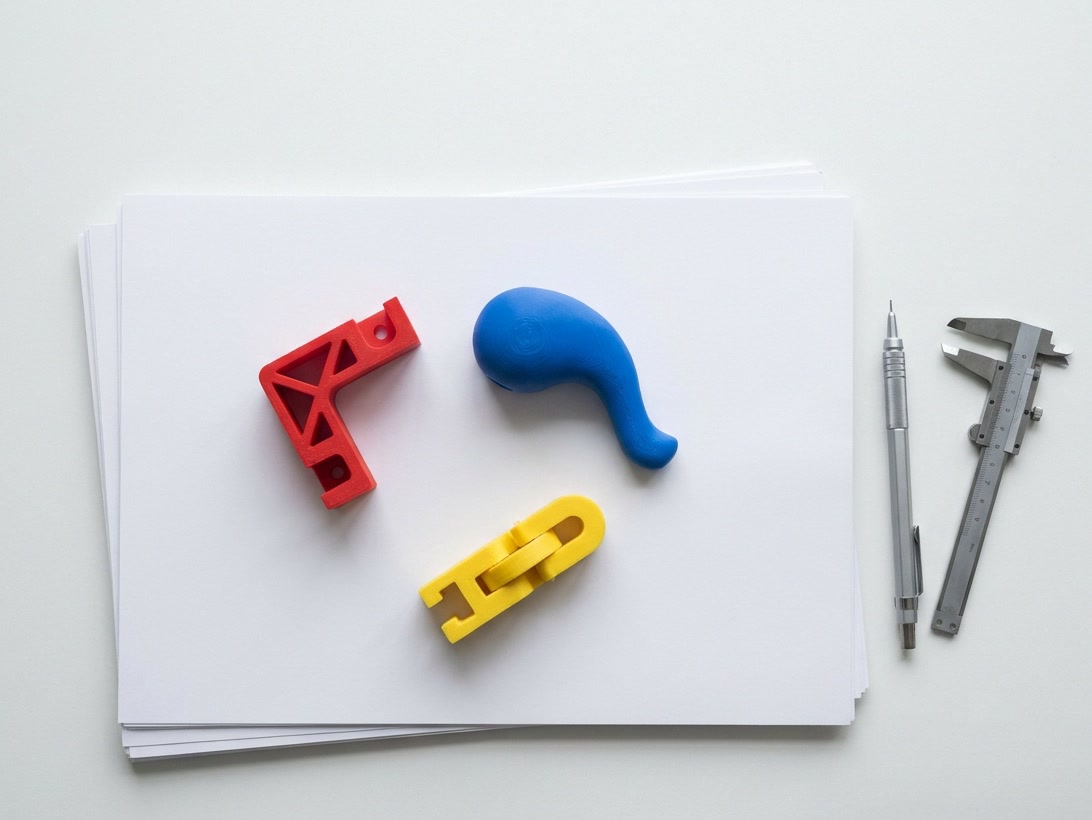
具备 IP、渠道或订单资源,需要能够落地实体的生产方。 我方负责从授权范围确认到首批出货的全过程。
面向 B 端合作,先明确能力边界:可承接范围、交付周期与交付标准。
从 1 件打样到 5000 件量产,用同一套工艺标准与质检流程。
自建模确认起算,含打印、后处理、装配与出货检验。
模型、切片参数、材料批次、后处理条件全部留档,随时复现。
从设计到上架的完整链路均由我方自行完成——定价、动线与售后各环节均经过实际验证。
以下四类为我方可承接的交付方向。是否适用,取决于贵司的图纸条件、数量与交期要求。
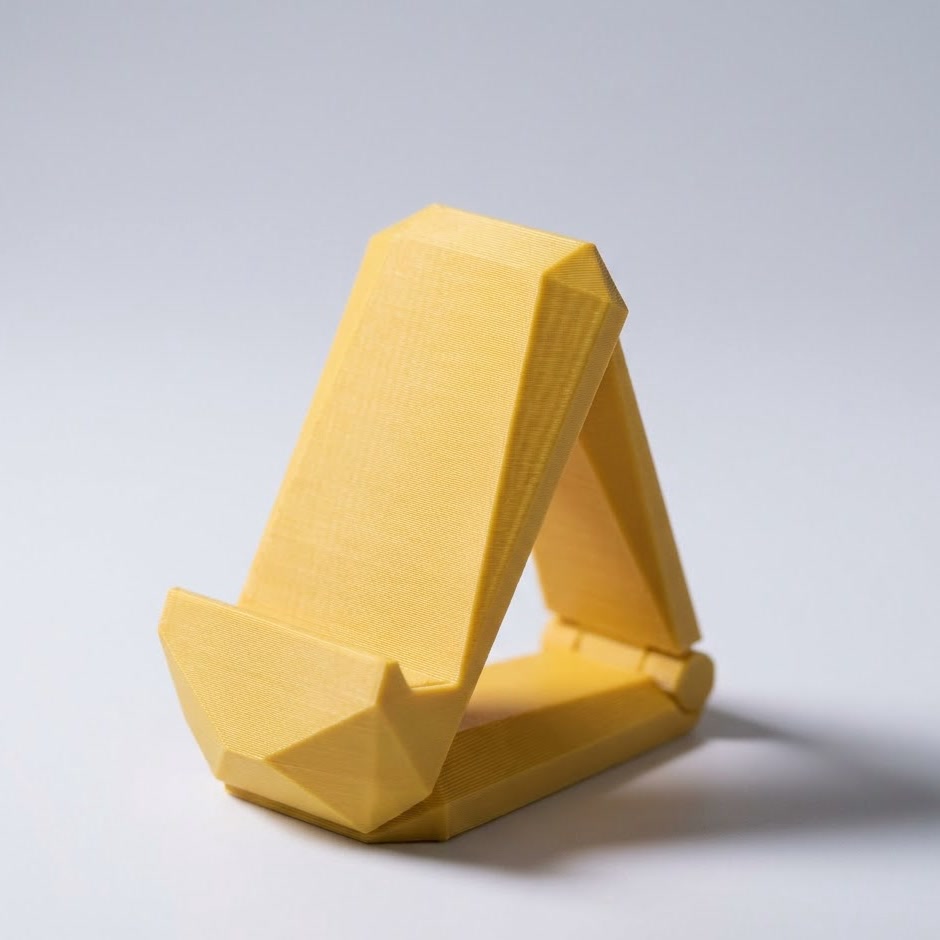
非标结构件、装配验证件与功能样机。按图纸确认尺寸公差、材料与表面处理要求后再进入生产。
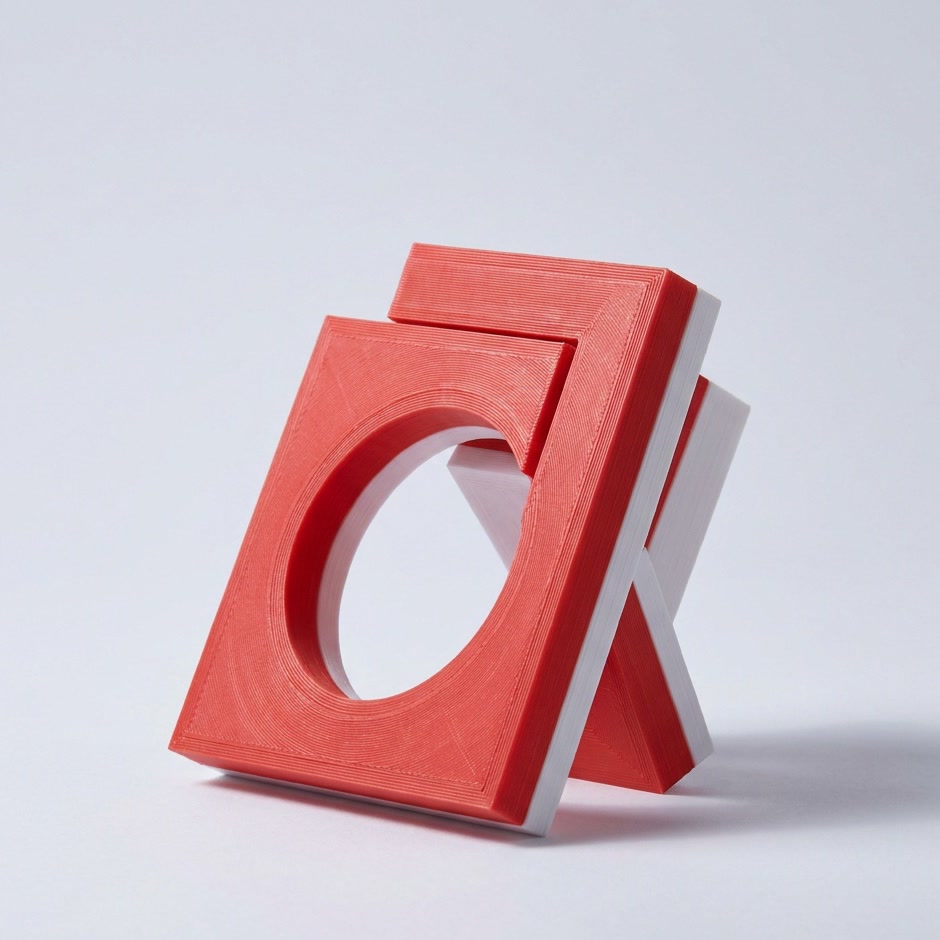
外观模型、结构手板与多版方案对比。打样阶段同步完成尺寸确认与装配预演。
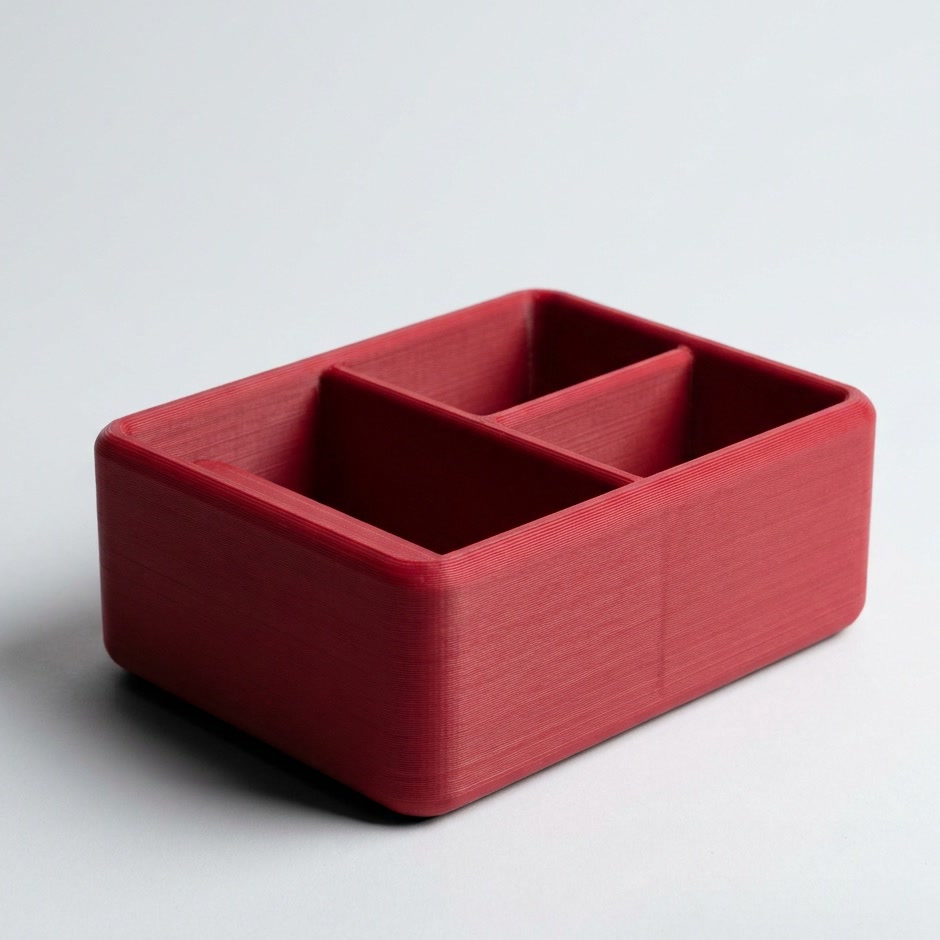
装配工装、定位治具与检具样件。可结合产线节拍做现场适配验证。
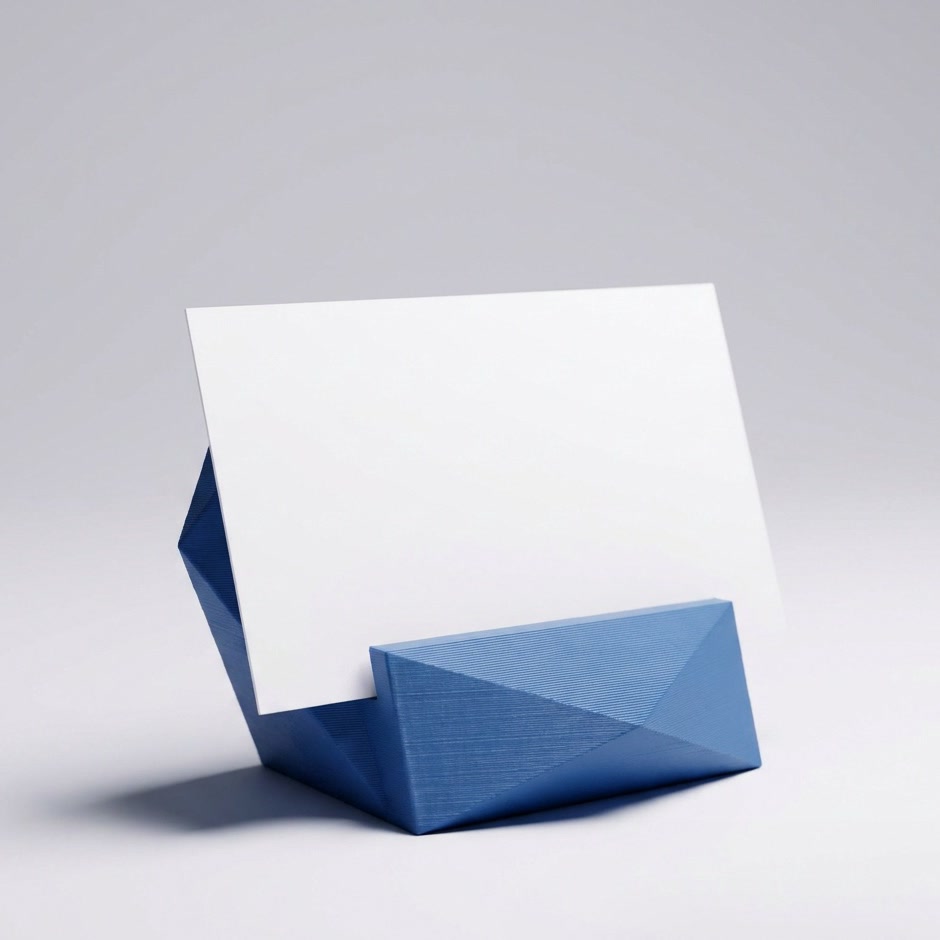
规格高度一致、无需频繁改型的品类,可在同一套工艺规范下由打样推进到千件级批量。
每个步骤均以实物确认,不依赖主观判断推进。
用途、数量、材料、成本与交期。先明确能力边界,判断该工艺路线是否可行。
结构建模、公差校核、壁厚与刚度仿真,按量产标准出工程文件。
实物打印,验证尺寸、手感、强度与装配,首件确认后定型。
批量生产、后处理、质检、包装出货,附完整工艺与检验记录。
B 端合作最常出现的问题是沟通损耗与交期失控。这四项工作已前置固化在流程中。
建模阶段即按量产标准推进:分模线、拔模角、壁厚、装配顺序与产能节拍同步确定。 进入量产阶段后不会因可制造性问题被退回修改。
打样至量产全程自有产线完成。工艺参数自主设定、节点自主跟进、异常自主复盘, 无需在多家供应商之间协调进度。
材料用量、支撑耗材、打印工时与后处理工时逐项列明。 报价基于实际测算得出,执行过程中不会产生计划外的追加费用。
支持签署保密协议,未公开方案默认保密处理。交付的源文件归贵司所有, 可自由委托任一工厂生产,我方不作绑定。
以下为我方服务的交付方向。更换至贵司所属行业后,我方将先评估工艺路线是否适用。
非标结构件、装配验证件与功能样机。按图纸确认尺寸公差、材料与表面处理要求后再进入生产。
外观模型、结构手板与多版方案对比。打样阶段同步完成尺寸确认与装配预演。
装配工装、定位治具与检具样件。可结合产线节拍做现场适配验证。
新品外观打样、结构验证与小批量首发配件。量产方案确定前,先行完成方案验证。
授权范围内的衍生开发、限定色与限量编号、配套展示与包装道具。
收纳系统、展示底座、对战配件。规格高度一致,适合千件级批量。
桌面收纳、灯具与摆件、露营小件。可按耐候与阻燃要求选材。
企业礼盒、展会纪念品、员工周边。含包装设计与批量分装交付。
景区与馆藏衍生品、纪念品系列。小批量首发与后续补货并行推进,降低库存占用。
自有品牌 23 款产品已在零售渠道完成全流程验证。
这意味着我方对「造得好」与「卖得掉」之间的差异有切实认知。
23 款自有产品,从设计、生产到上架销售的完整链路均由我方自主完成。
因此在为贵司制定方案时,我方不会止步于图纸:定价区间是否成立、该造型在零售端的接受度、包装如何落地、售后压力如何应对——这些问题已在自有产品上完成验证。
实际遇到的工艺问题、参数取舍与交付复盘,均记录于此。
金属件的实际报价多数不来自金属 3D 打印设备,而是走 CNC 机加工与钣金路线。我方承接 CNC、钣金与喷涂丝印后处理,报价按工序、材料牌号与表面要求逐项核算,常规交期 7–15 天。
同一件打印品,出机时、冷却到室温后与存放数天后量到的尺寸并不相同,差异可达零点几毫米。验收尺寸前先约定测量时点与温度条件,否则「不合格」常常只是测法不同。
打印件与机加件的毛刺来源完全不同:前者来自支撑、层边与孔口翻边,后者来自切削刃口。两套处理方式对装配的实际影响也不同,判断依据是配合性质、毛刺高度限值与是否影响密封或安全。